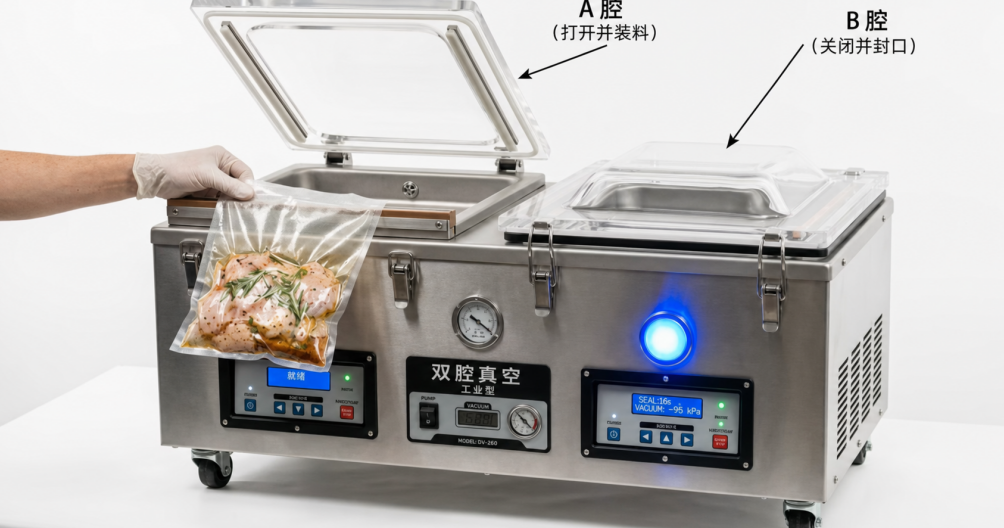
La confezionatrice sottovuoto a doppia camera (nota anche come confezionatrice sottovuoto a doppia cavità) è dotata di due camere di vuoto indipendenti che condividono un unico sistema di pompe per il vuoto e un unico sistema di controllo. Mentre una delle due camere esegue le operazioni di aspirazione del vuoto e sigillatura, l’operatore può posizionare i prodotti da confezionare nell’altra camera. L’apparecchiatura alterna il funzionamento delle due camere in un ciclo continuo, aumentando notevolmente l’efficienza produttiva.
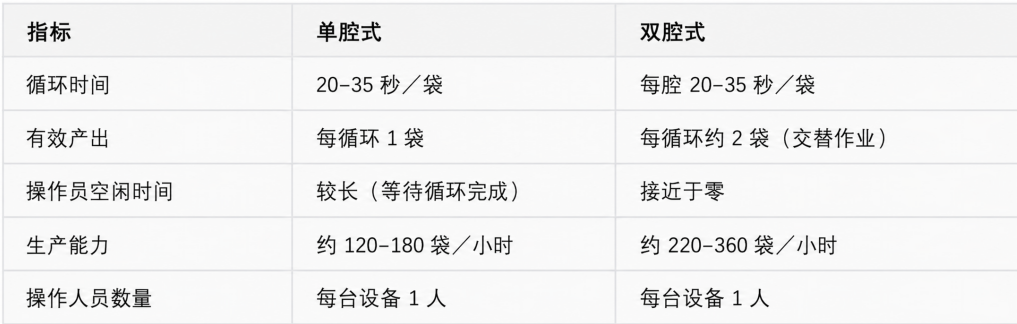
I modelli a doppia camera ridefiniscono i vantaggi in termini di capacità produttiva:
Situazioni in cui è indicata l'uso di una confezionatrice sottovuoto a doppia camera:
La domanda di capacità produttiva si mantiene stabilmente al di sopra dei 200 sacchi all’ora
Priorità alla riduzione dei costi di manodopera (operatore singolo, raddoppio della capacità produttiva)
Nella lavorazione di prodotti di alto valore, gli intervalli di inattività delle pompe a vuoto comportano perdite significative
È possibile lavorare contemporaneamente due prodotti di dimensioni diverse (ciascuna delle due cavità corrisponde a un prodotto).
Situazioni in cui è ancora opportuno scegliere un modello a camera singola:
Capacità produttiva inferiore a 150 sacchi all'ora
La superficie occupata dallo stabilimento è limitata
Budget limitato (i modelli a due camere costano di più rispetto ai modelli 40%–80%)
Serie di modelli a doppia camera YGPACK: i parametri delle camere delle serie DZ-500/2SB e DZ-600/2S sono programmabili in modo indipendente; è possibile impostare livelli di vuoto e tempi di sigillatura diversi per le due camere, rendendole adatte al confezionamento di prodotti in sacchetti con spessori di pellicola diversi sulla stessa linea di produzione.