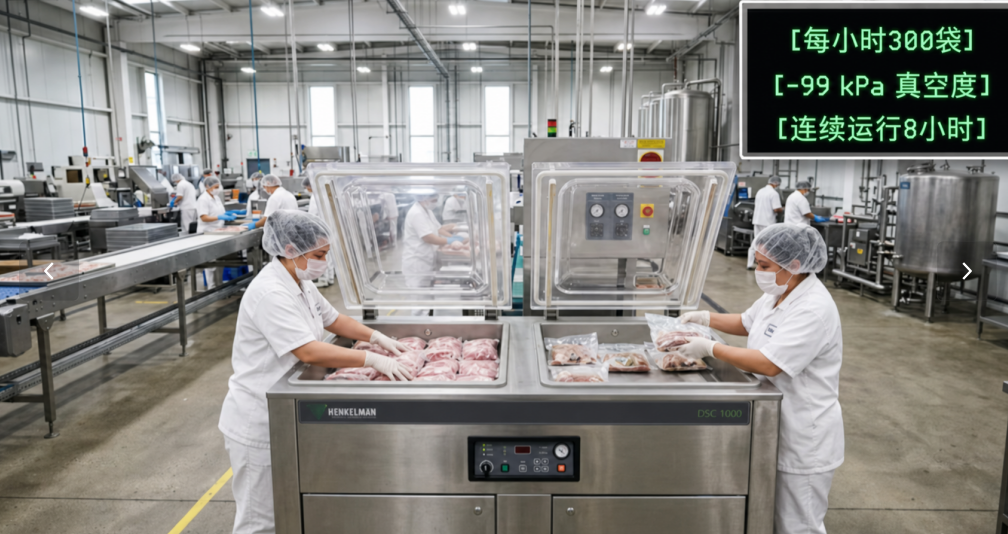
Une fois l'échelle de production industrielle atteinte, le conditionnement sous vide n'est plus seulement un moyen de conservation ; en cas de mauvais choix d'équipement, il peut devenir un goulot d'étranglement pour la capacité de production de toute la chaîne de production. Pour les entreprises dont la production quotidienne dépasse 500 sachets et qui disposent d’une équipe dédiée à l’emballage, les critères de sélection des équipements vont connaître un changement radical, l’accent étant désormais mis sur la capacité de production, la stabilité et le coût d’exploitation sur l’ensemble du cycle de vie.
Clientèle cible
Usine agroalimentaire dotée d'une chaîne d'emballage avec du personnel dédié
Entreprise de conditionnement à façon travaillant pour plusieurs marques alimentaires
Entreprises de production de produits surgelés (surgelés après emballage sous vide, ou selon un procédé combinant emballage sous vide et surgélation individuelle)
Usines de transformation de la viande, usines de transformation de la volaille, usines de transformation des produits de la mer
Entreprises spécialisées dans la production à grande échelle de plats préparés et de kits de cuisine à cuisson lente à basse température
Pourquoi les machines à double chambre constituent-elles la configuration de base à cette échelle ?
La machine sous vide à chambre unique est exploitée par une seule personne. Sa capacité de production est d'environ 180 sachets par heure, soit une production totale d'environ 1 440 sachets par équipe de 8 heures.
Avec un effectif de personnel identique, la capacité de production d'une machine sous vide à double chambre peut atteindre 2 400 à 2 880 sachets par équipe, soit une augmentation de capacité de 671 TP3T à 1 001 TP3T, sans nécessiter de main-d'œuvre supplémentaire. Sur la base de 250 jours ouvrables par an, cet écart de capacité permet, au fil du temps, d’emballer plusieurs centaines de milliers de produits supplémentaires chaque année.
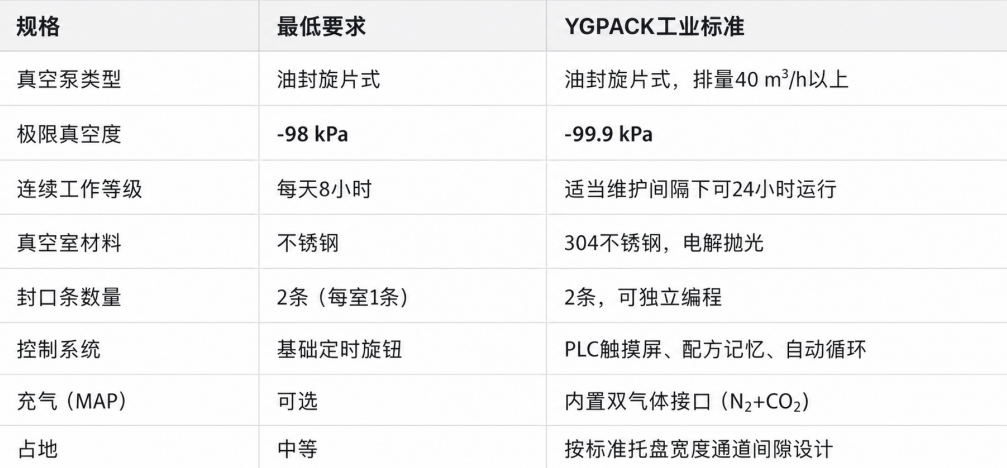
Exigences relatives aux équipements de niveau industriel :
Trois configurations de lignes de production en fonction de la capacité de production
Premier niveau — 500 à 1 500 sachets par jour : installation d'une machine sous vide à double chambre, avec un opérateur dédié. La pompe à huile suit un cycle d'entretien standard ; il s'agit d'une solution d'entrée de gamme pour la production industrielle.
Deuxième niveau — 1 500 à 4 000 sachets par jour : deux machines sous vide à double chambre fonctionnant en parallèle, avec un responsable. Les opérations de maintenance des équipements sont échelonnées afin d'éviter tout arrêt de la production sur l'ensemble de la ligne. Il est possible d'envisager l'utilisation d'un groupe de pompes à vide centralisé, ce qui facilite les opérations d'entretien et de maintenance.
Troisième catégorie — Plus de 4 000 sachets par jour : passage à une machine d'emballage sous vide rotative (à plateau tournant) ou à une ligne de production de thermoformage, de remplissage et de scellage, ce qui élimine complètement l'étape de chargement manuel. Yiguang Packaging peut fournir des conseils en matière de configuration aux usines disposant d'une telle capacité de production.
Liste de contrôle essentielle pour les achats industriels
- Demander la documentation relative aux essais de réception en usine (FAT) afin de vérifier que le vide limite de la pompe à vide atteint – 99 kPa ;
- Vérifier l'indice de protection du panneau de commande (norme minimale IP54 pour les environnements de production alimentaire humides) ;
- Vérifier que toutes les surfaces en contact avec l'intérieur de la chambre sont certifiées CE, FDA ou conformes aux réglementations locales en matière de contact alimentaire ;
- Confirmer les délais de livraison des pales de la pompe à vide et des éléments chauffants des joints d'étanchéité ;
- Négocier et signer un contrat de maintenance préventive avant la première année de mise en service.